TR-100 / AI visual inspection system

見えるようにして、
そのまま、判定する。

TR-100 は、FORESIGHT STEREO で表面を撮り、E3 ENGINE で良否を返す AI 外観検査システムです。 机の上に置く構成から、PLC・ロボット・コンベアとつなぐインライン構成まで、 見方は同じまま、現場の規模に合わせて選べます。

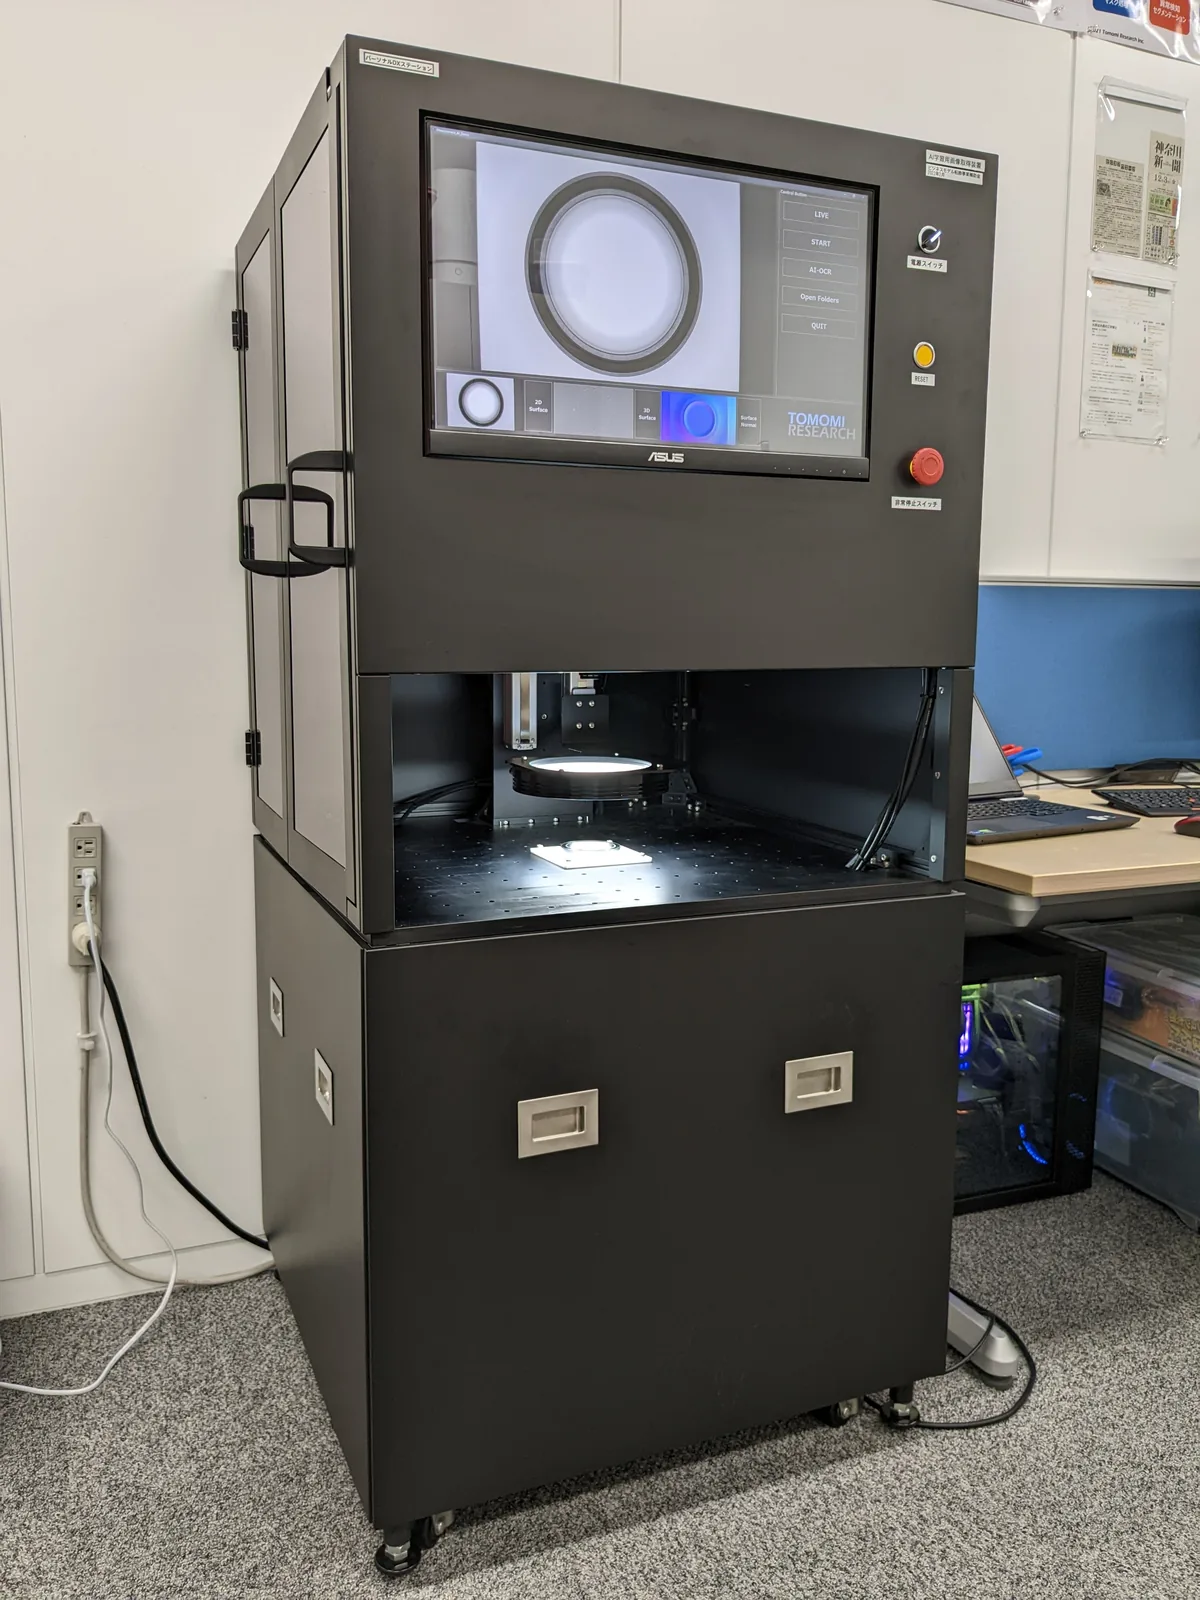
AI 外観検査システム TR-100 の外観。キャスター付きの黒い筐体を床に据えた縦長の装置で、上段のモニタに円環状のワークの検査画面と 4 出力のサムネイルが並び、下段の暗室内に円形の照明と試料台が見える。

What it shows

色を消すと、
形が立ち上がる。

半導体チップの表面は、薄膜がつくる干渉色で紫・緑・赤・青が入り混じります。 その鮮やかさに、肝心の「形」が紛れます。 TR-100 は同じ 1 回の撮像から、色だけの像と形だけの像を別々に取り出します。

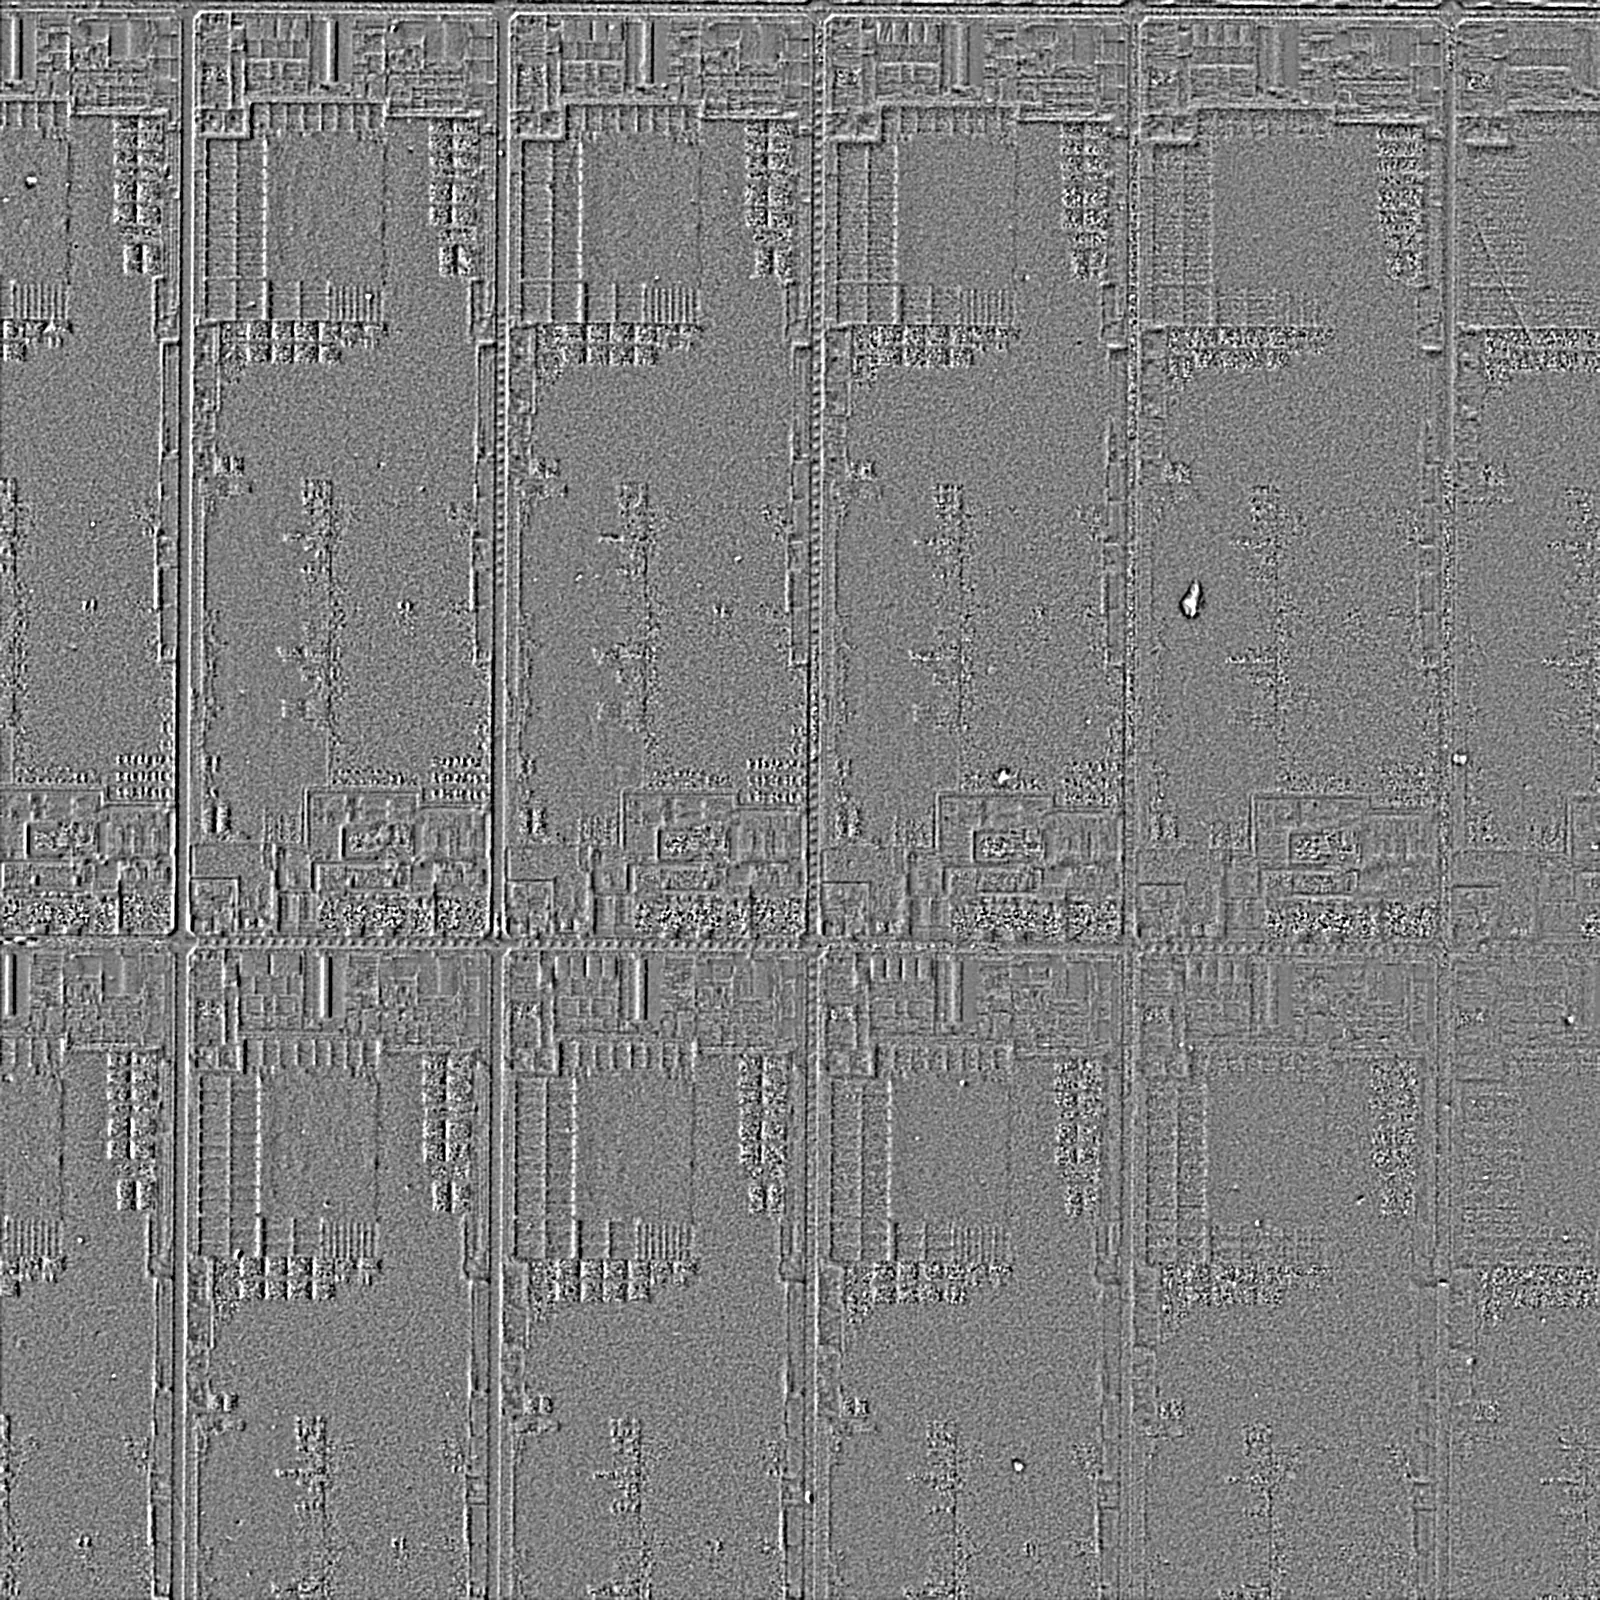
同じ半導体チップの 3D Surface 出力。干渉色は完全に消え、回路ブロックの段差、ダイを区切るスクライブラインの溝、微細な配線パターンの起伏が、石膏レリーフのように形として立ち上がっている。画面右寄りには、表面に乗った異物が明るい粒として現れている。
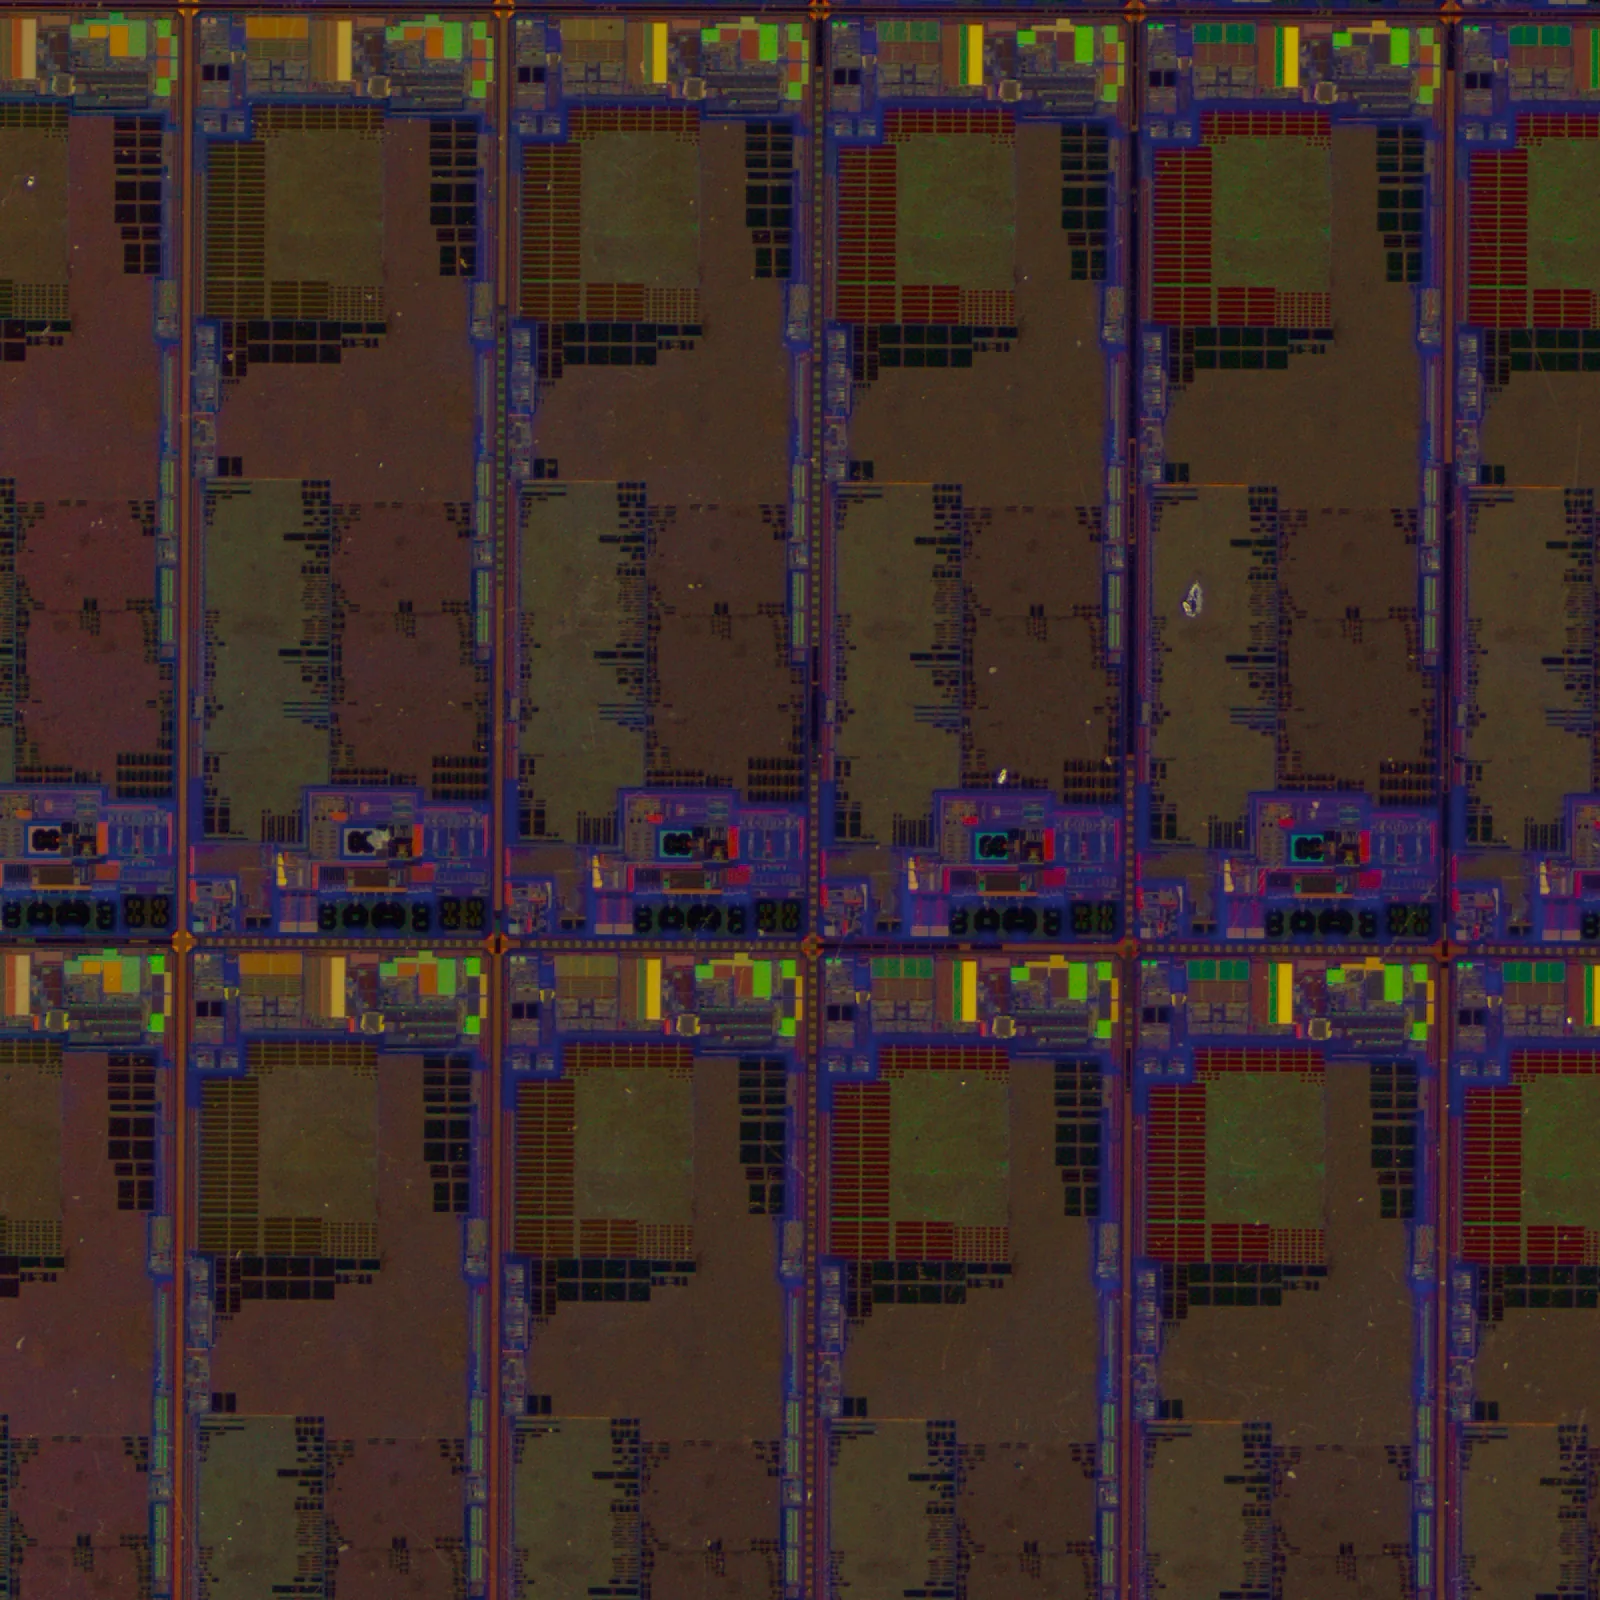
TR-100 で撮像した半導体チップのライブ画像。薄膜の干渉色によって紫・緑・赤・黄に彩られ、格子状に並ぶダイと微細な回路パターンが色に紛れている。
Live 3D Surface

ドラッグして比べる

格子状に並ぶダイと、それを区切るスクライブラインの溝。 ライブ画像で鮮やかに見えていた色の多くは 3D Surface には現れず、 色に紛れて見えにくかった凹凸だけが形として残る。

※ 本例は1 サンプルを観察したデモであり、汎用的な検出・測定性能を保証するものではありません。 同じ被写体の 4 出力は当社技術ブログ(2026-06-16)に掲載しています。

One capture, four outputs

1 回の撮像から、4 つの出力。

別々に撮り直したものではなく、同じ 1 回の撮像から取り出した 4 つの見方です。 判定にどれを使うかは、見たいものに合わせて選べます。

Live 出力。薄膜の干渉色で紫・緑・赤・黄に彩られ、格子状のダイと回路パターンが色に紛れている。
01 / Live

人の目に見える、そのままの像。

基準となる通常撮像。干渉色も反射もそのまま残る。判断の出発点。

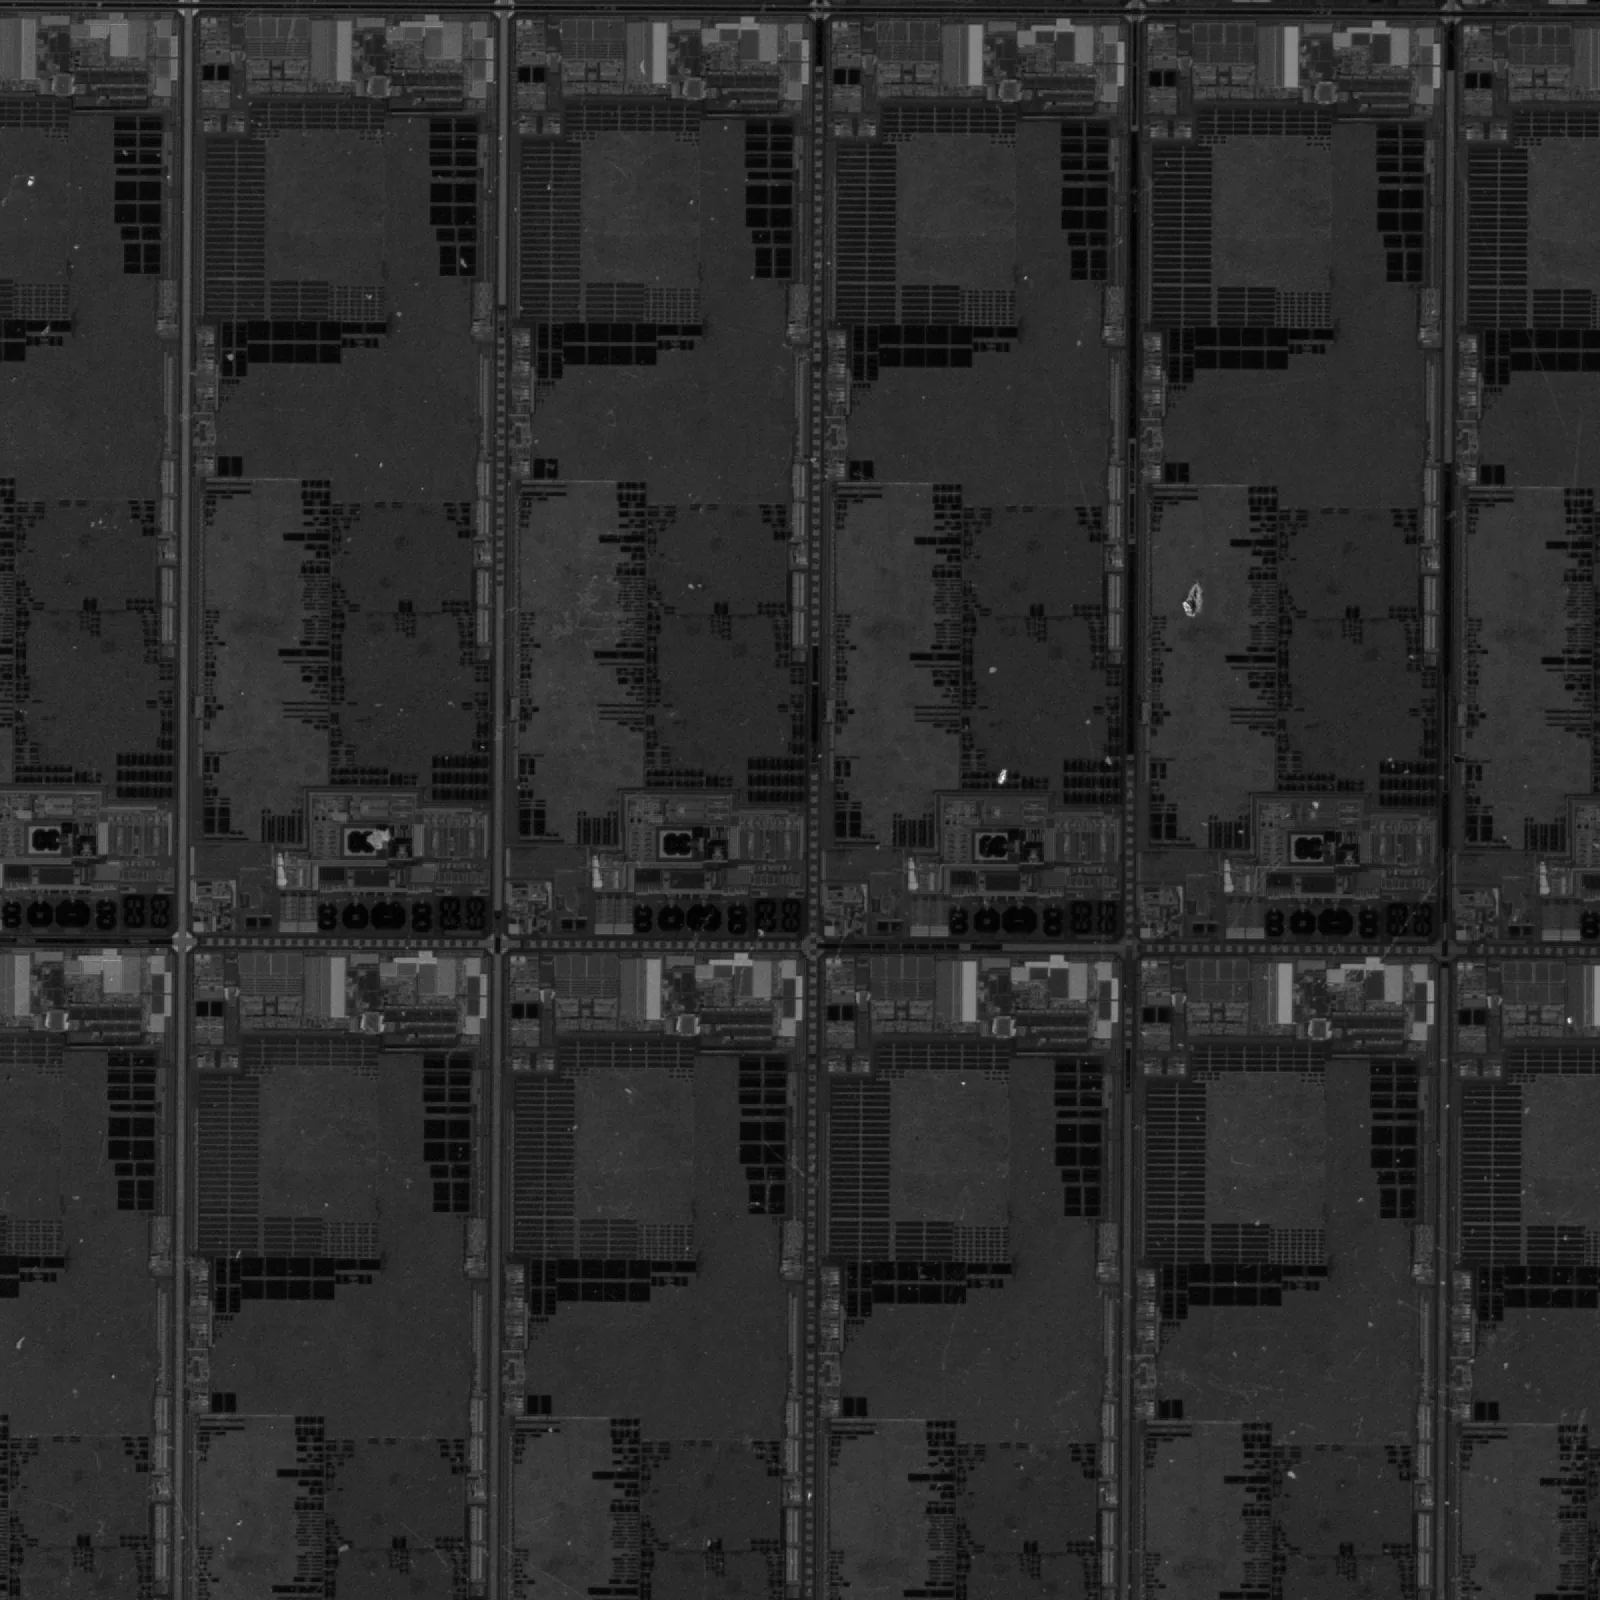
2D Texture 出力。陰影が取り除かれ、素材そのものの反射率だけが残ったグレースケール。回路パターンが均一な明るさでフラットに読める。
02 / 2D Texture

陰影を捨て、素材の明るさだけを残す。

照明の当たり方を取り除き albedo を抽出。どこに何の模様が乗っているかが素直に読める。

3D Surface 出力。色が完全に消え、回路ブロックの段差とスクライブラインの溝、表面に乗った異物が起伏として立ち上がっている。
03 / 3D Surface

素材を捨て、形だけを復元する。

干渉色は消え、配線の段差とスクライブラインの溝が起伏として残る。色であって形ではなかったものが分かる。

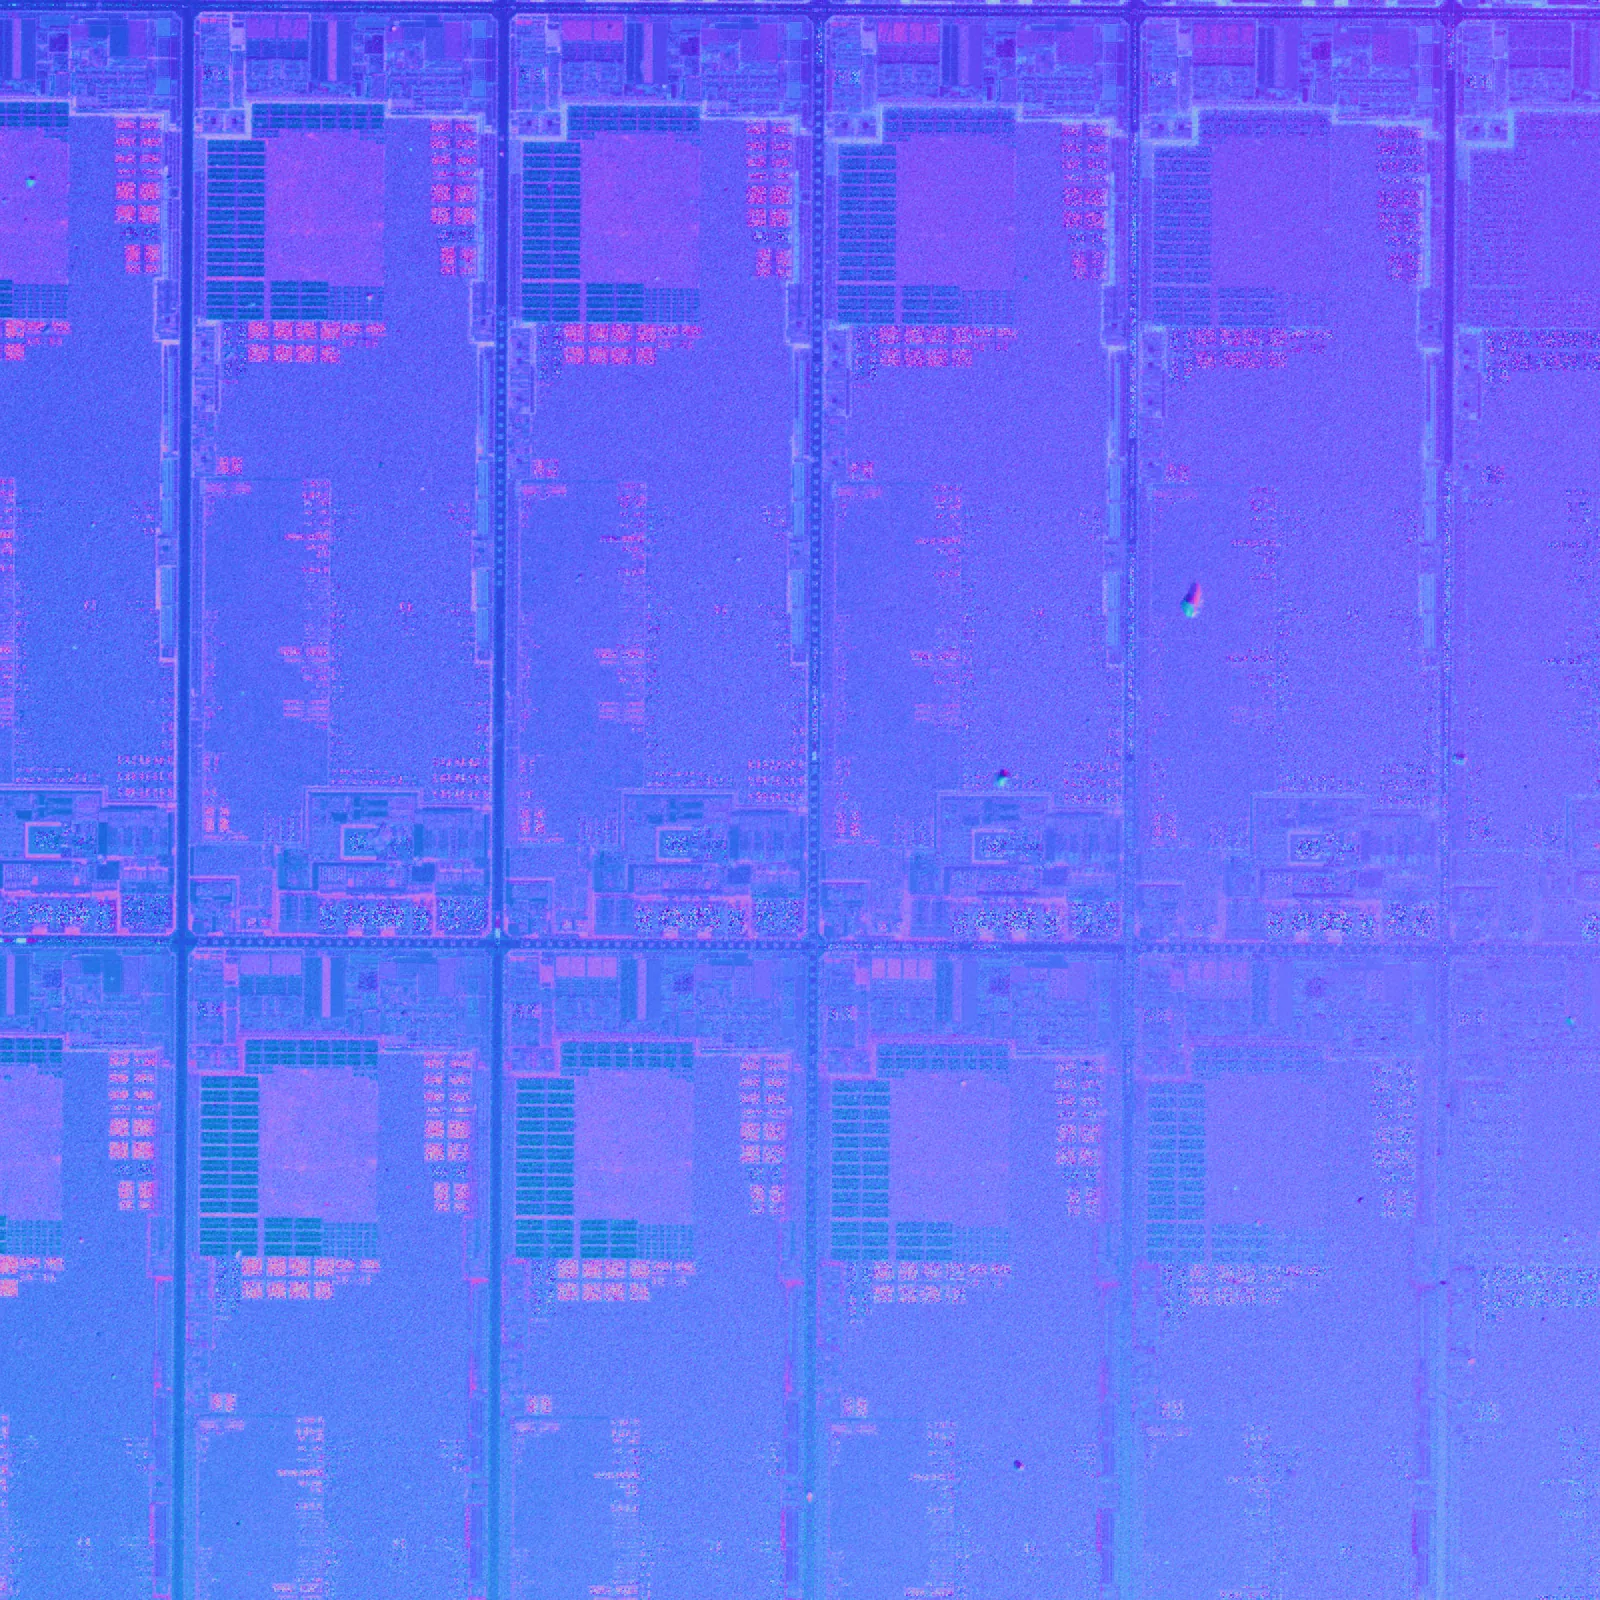
Surface Normal 出力。面の向きを色で符号化した照明不変の特徴量。面の大部分が真上を向いていることが青紫として現れ、エッジやパターンの境目に向きの変化が見える。
04 / Surface Normal

面の向きを、色で符号化する。

照明不変の特徴量。面の大部分が真上を向いていることが一色として現れ、エッジだけが立つ。

From seeing to deciding

見えるようにして終わり、
にしない。

TR-100 は撮ったあと、搭載する E3 ENGINE で良否を返します。 観察を目的とした装置との違いは、ここにあります。

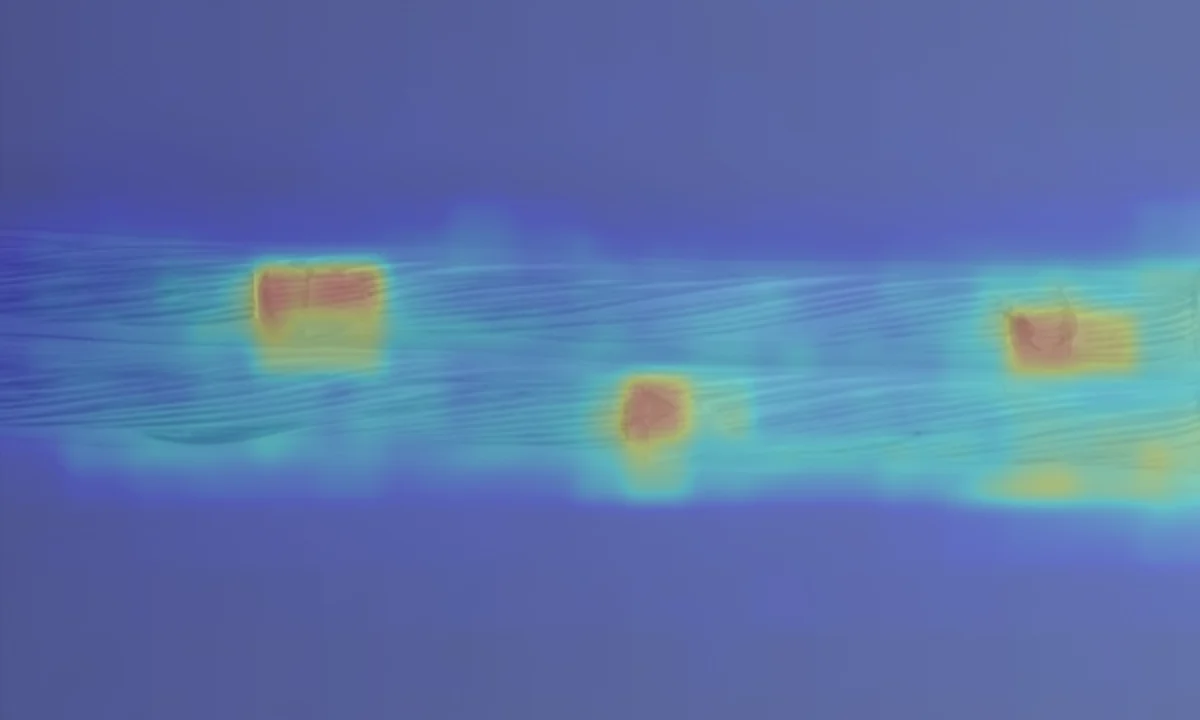
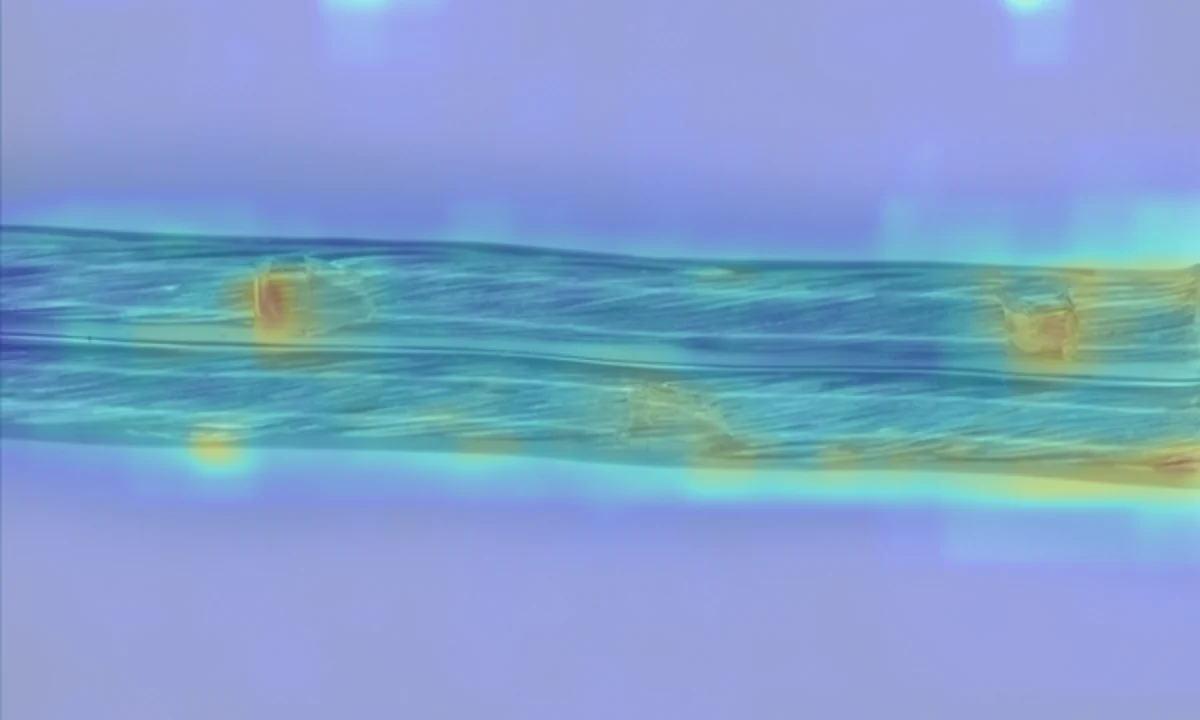
同じエナメル線を E3 ENGINE に通したスコアマップ。被膜と撚り線が押し潰された 3 か所だけが赤い輝点として立ち上がり、健全な撚り線と背景は冷たい青のまま残っている。
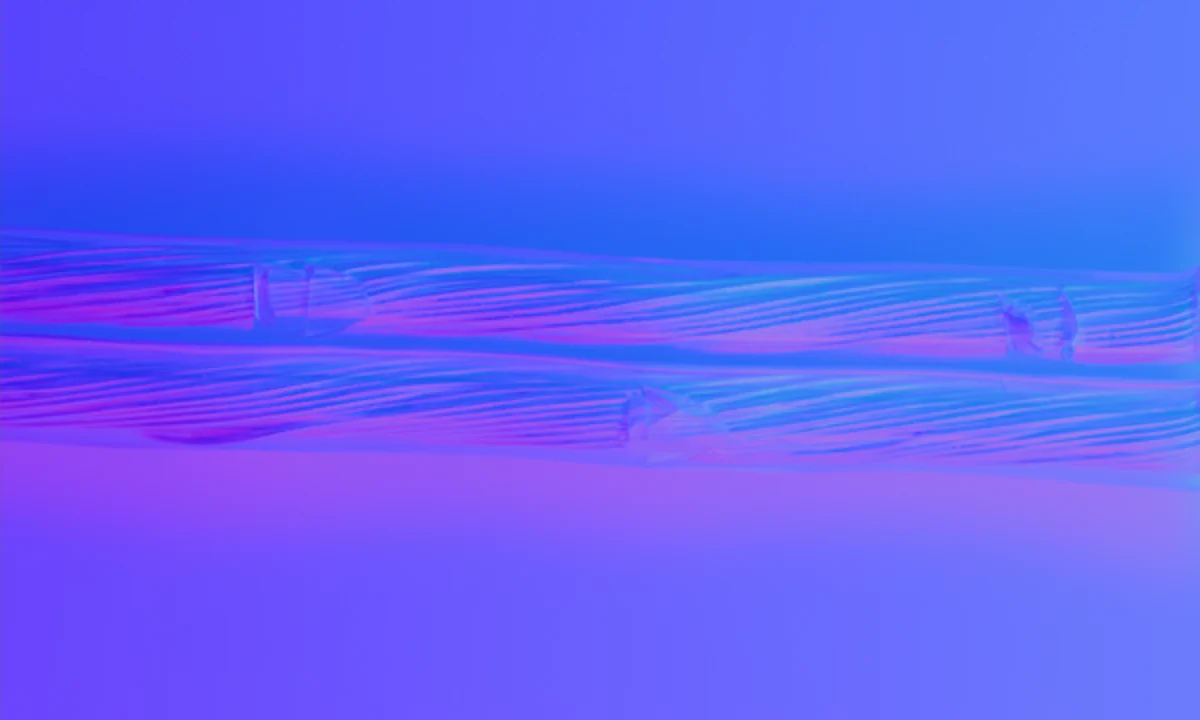
電気モーター用エナメル線の Surface Normal 出力。透明な絶縁被膜の下で銅の撚り線が縞として並び、3 か所で縞の流れが途切れて乱れている。
Surface Normal E3 スコアマップ

ドラッグして比べる

電気モーター用のエナメル線。透明な絶縁被膜の傷みは色ではほとんど現れないが、 面の向きの乱れとしては現れる。E3 ENGINE はその 3 か所を指し、健全な部分には反応していない。

01

良品だけを学習する

不良を集めてラベルを付ける工程を前提にしない。良品にはない違和感を数値化して判定する。上の例も、学習に使ったのは良品だけ。

02

判定は 3 値で返る

OKHuman_CheckNG。機械が決めきれない帯を、人に返す。

03

どの出力で判定するかを選べる

Live で判定するか、Surface Normal で判定するか。アルゴリズムの前に、見るものを変えられる。

同じ傷でも、
何を渡すかで結果が変わる。

上の 03 は、言葉ではなく実測で確かめられます。同じエナメル線を、 人が見るままの Live で学習・判定した場合と、 FORESIGHT STEREO の Surface Normal で学習・判定した場合のスコアマップです。

Live 画像を入力にした E3 ENGINE のスコアマップ。傷の位置にも反応は出ているが、健全な撚り線の全体と画面右端にも広く暖色が乗り、反応が傷に絞り込まれていない。
入力 / Live

反応が、傷の外にも広がる。

傷にも反応はする。ただし健全な撚り線や端部にも暖色が乗り、どこを見るべきかが絞り込めない。

Surface Normal を入力にした E3 ENGINE のスコアマップ。反応が傷の 3 か所に絞られ、健全な撚り線と背景は冷たい青のまま残っている。
入力 / Surface Normal

反応が、傷の上だけに立つ。

照明に依存しない面の向きを渡すと、光沢の揺らぎが落ち、残るのは形の異常だけになる。

※ 上の 2 枚の測定条件 ─ Surface Normal: 良品 63 枚で学習/評価は良品 14・不良 7Live: 良品 61 枚で学習/評価は良品 10・不良 7学習・評価の枚数が揃っていないため、入力だけを入れ替えた厳密な比較ではありません。 この 1 標本で観察されたことであり、あらゆる対象物で同じ差が出ることを保証するものではありません〔同一条件での再評価: 要確認〕

※ 学習は良品だけで足りますが、しきい値の較正には不良の実例が必要です。 また E3 ENGINE は良否を返すもので、欠陥の種類を分類するものではありません。 E3 ENGINE を詳しく見る

Three configurations

机の上から、
ラインの中まで。

見方は変えずに、置かれ方だけを変えます。 試料を 1 つずつ確かめる段階から、工程に組み込んで自動で回す段階まで、同じ考え方のまま進めます。

TR-100 Desktop
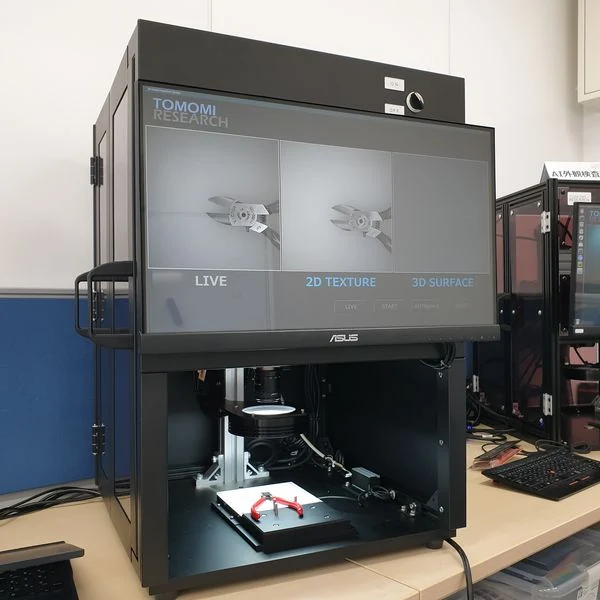
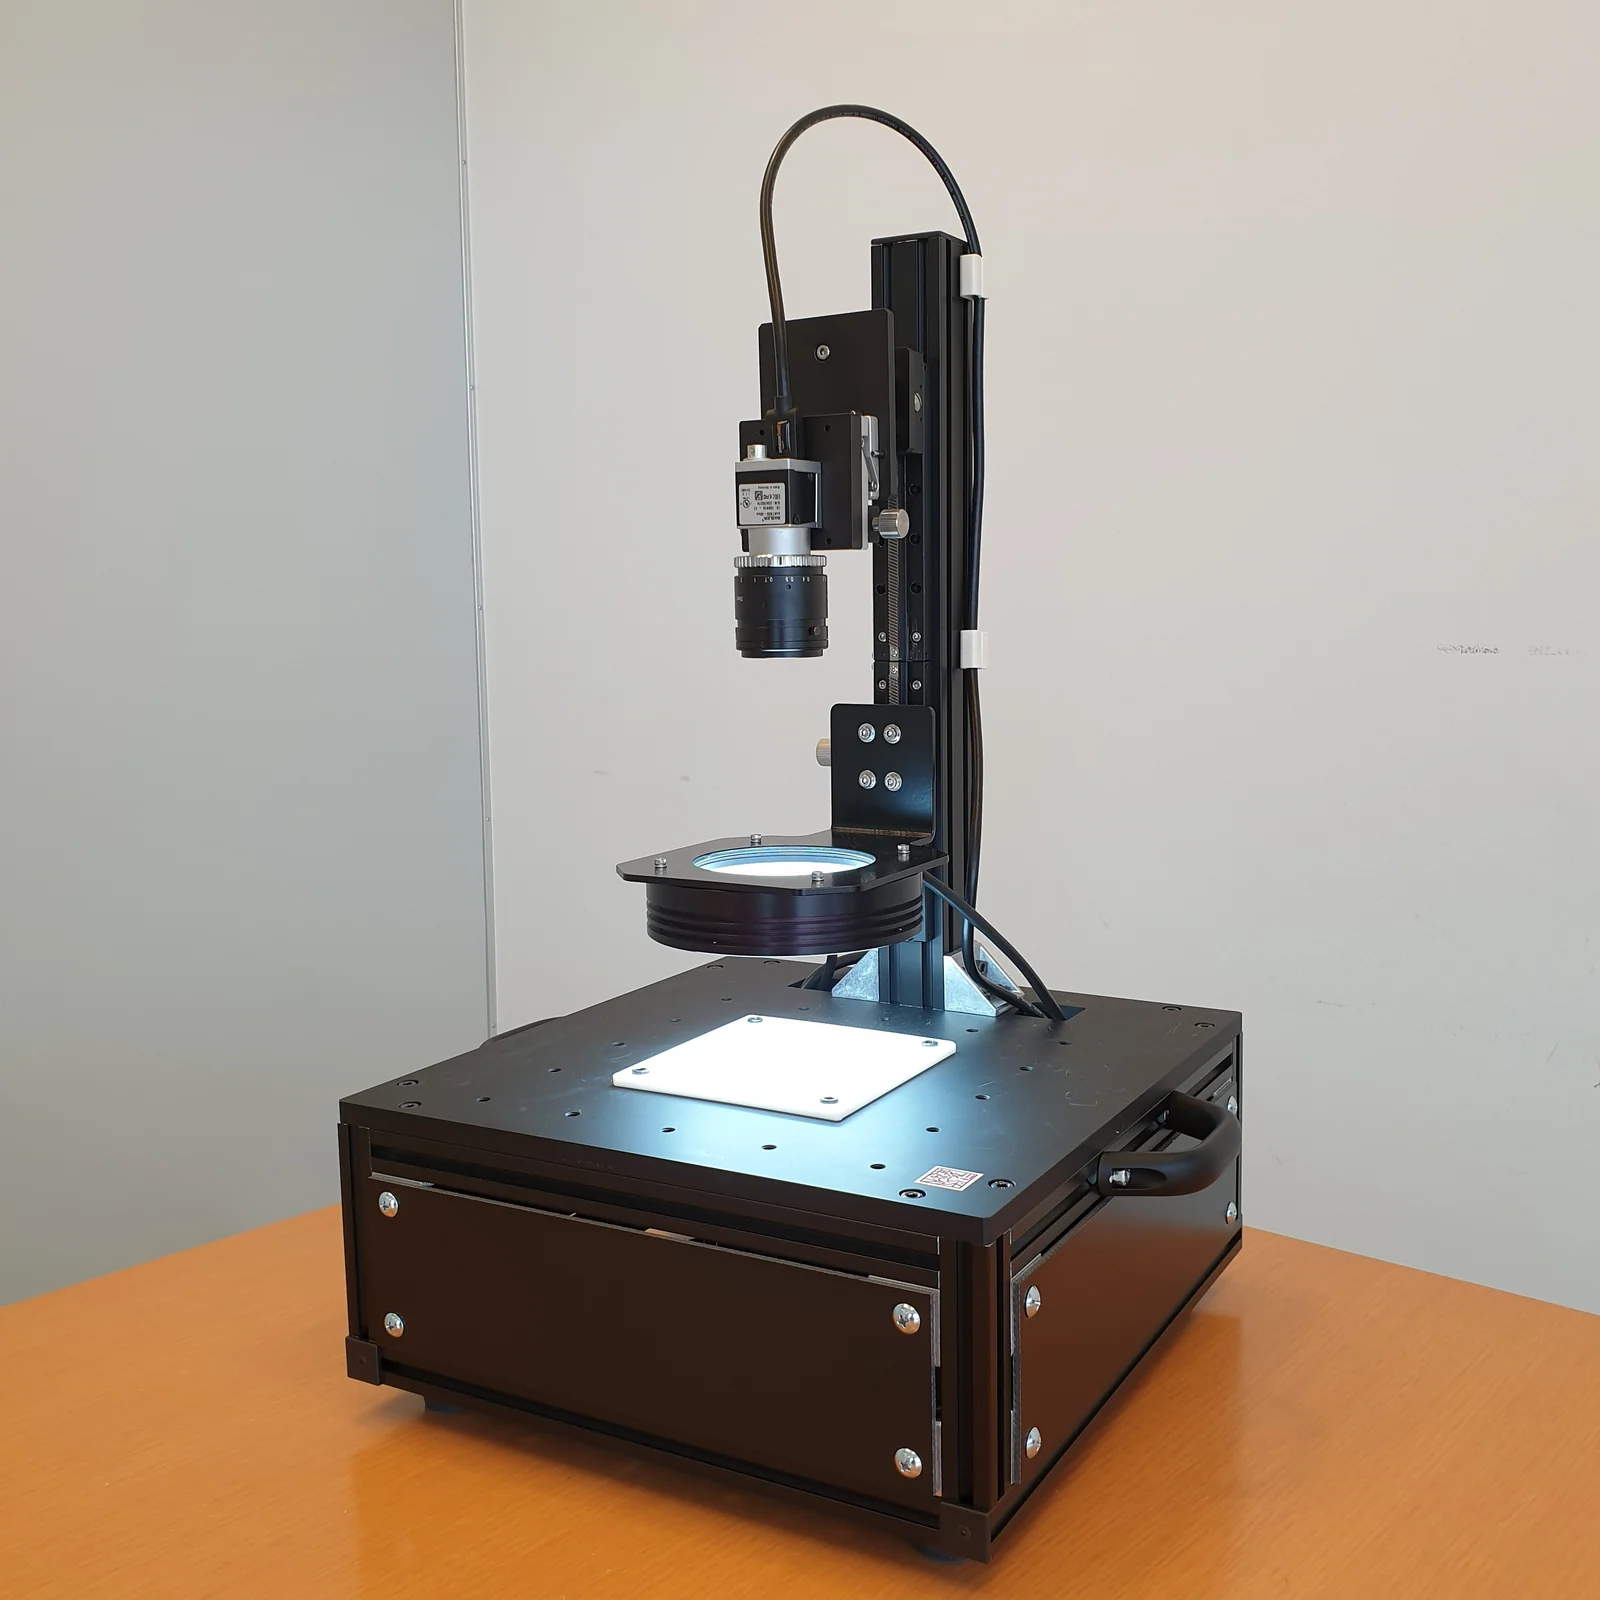
AI 外観検査システム TR-100 Desktop の外観。黒い筐体の上段にモニタ、下段に円形の照明と試料台がある。

小規模な検査と、研究のために。

中小企業のユーザーや研究者に向けた構成。試料を置いて撮り、その場で結果を確かめる。

TR-100 Standard
AI 外観検査システム TR-100 の外観。キャスター付きの黒い筐体を床に据えた縦長の装置で、上段のモニタに円環状のワークの検査画面と 4 出力のサムネイルが並び、下段の暗室内に円形の照明と試料台が見える。

工程に、組み込むために。

中規模の製造ユーザーと生産技術者に向けた構成。PLC と PC をつなぐインターフェース IO ボードを搭載する。

TR-100 Premier
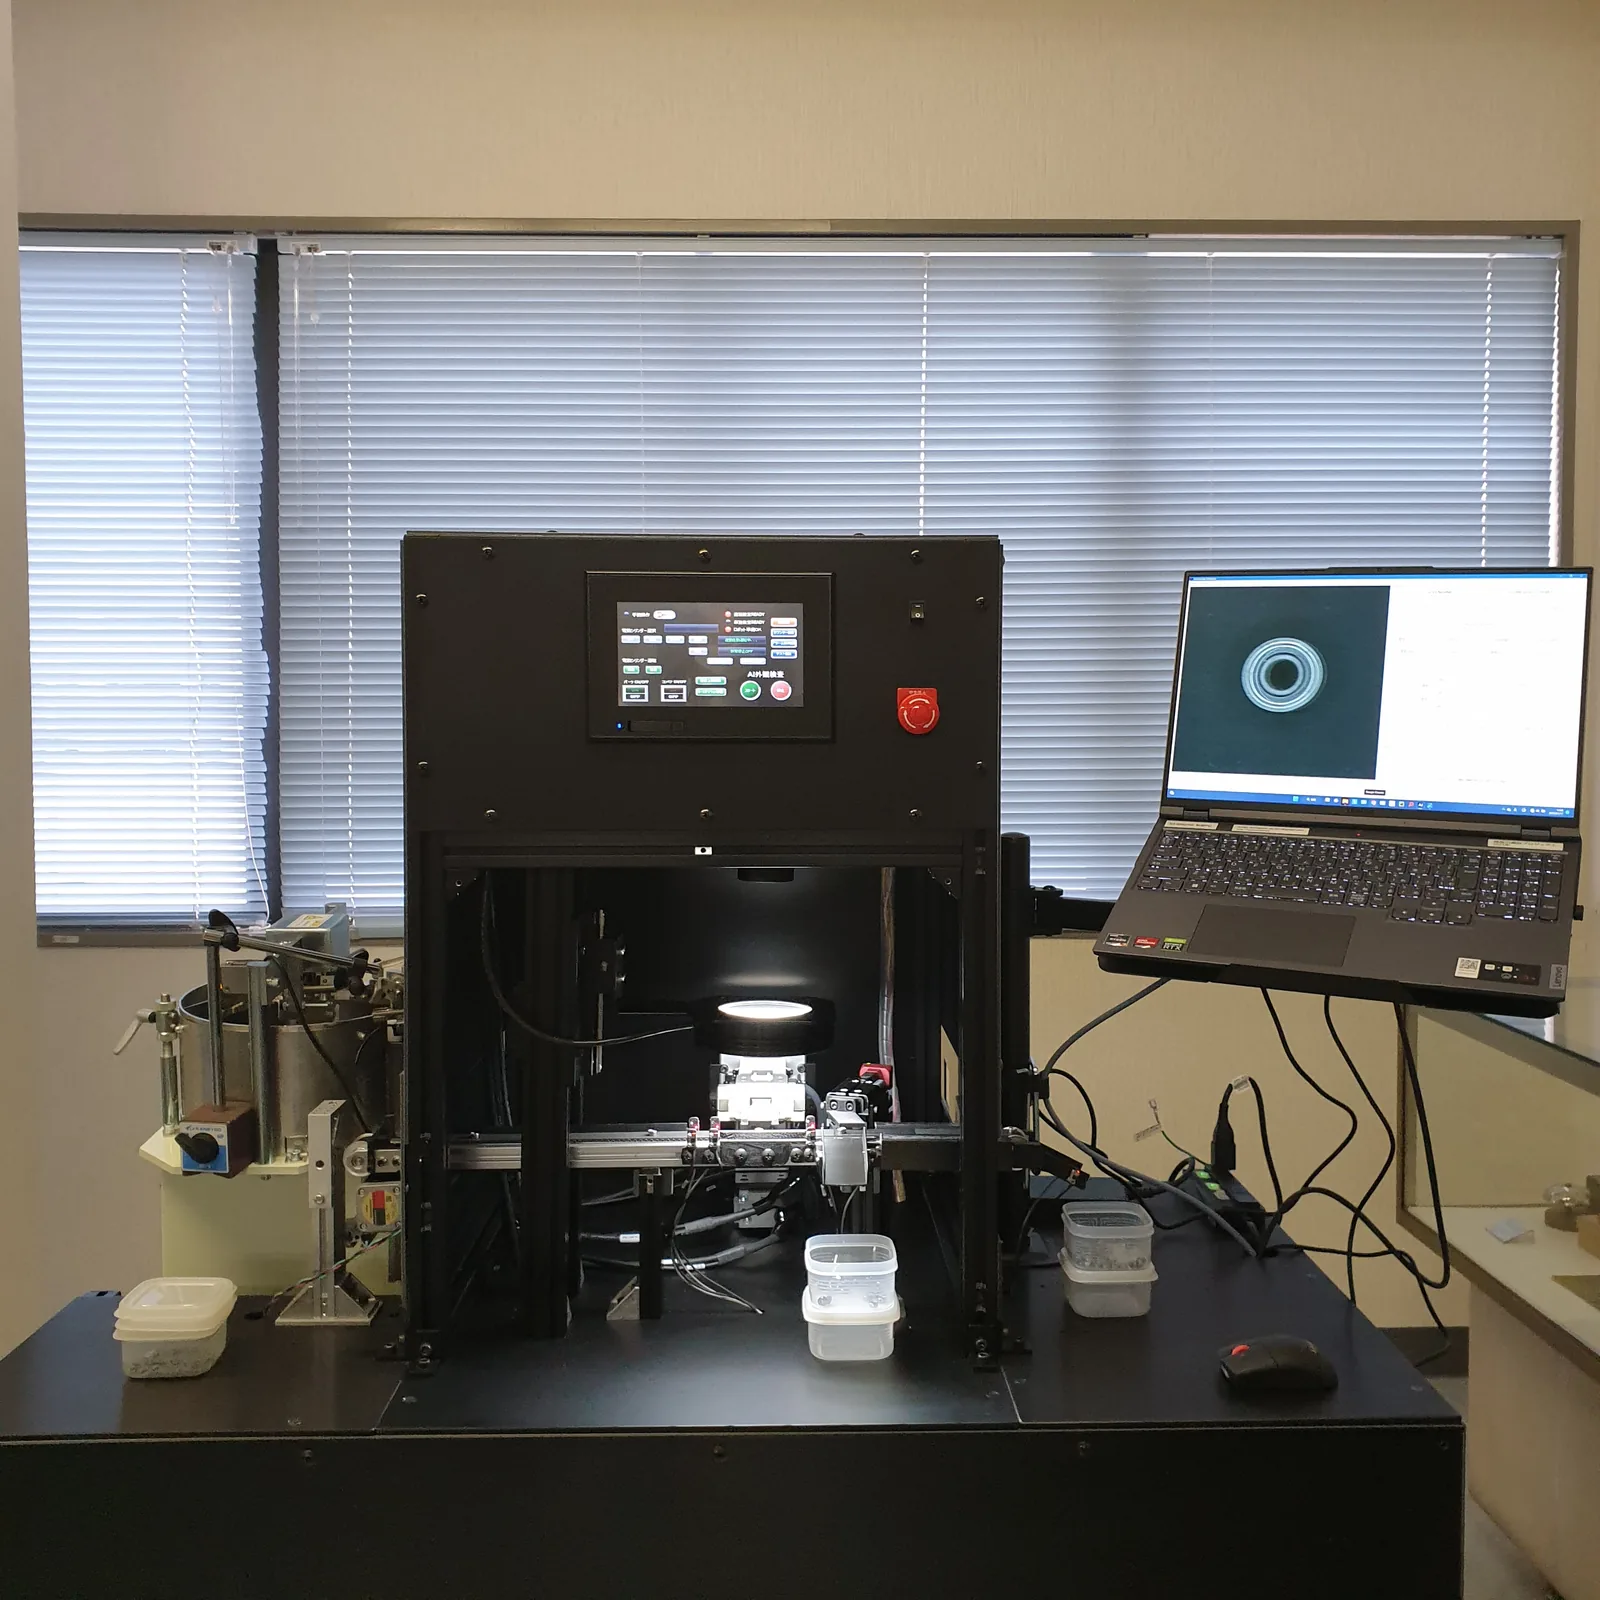
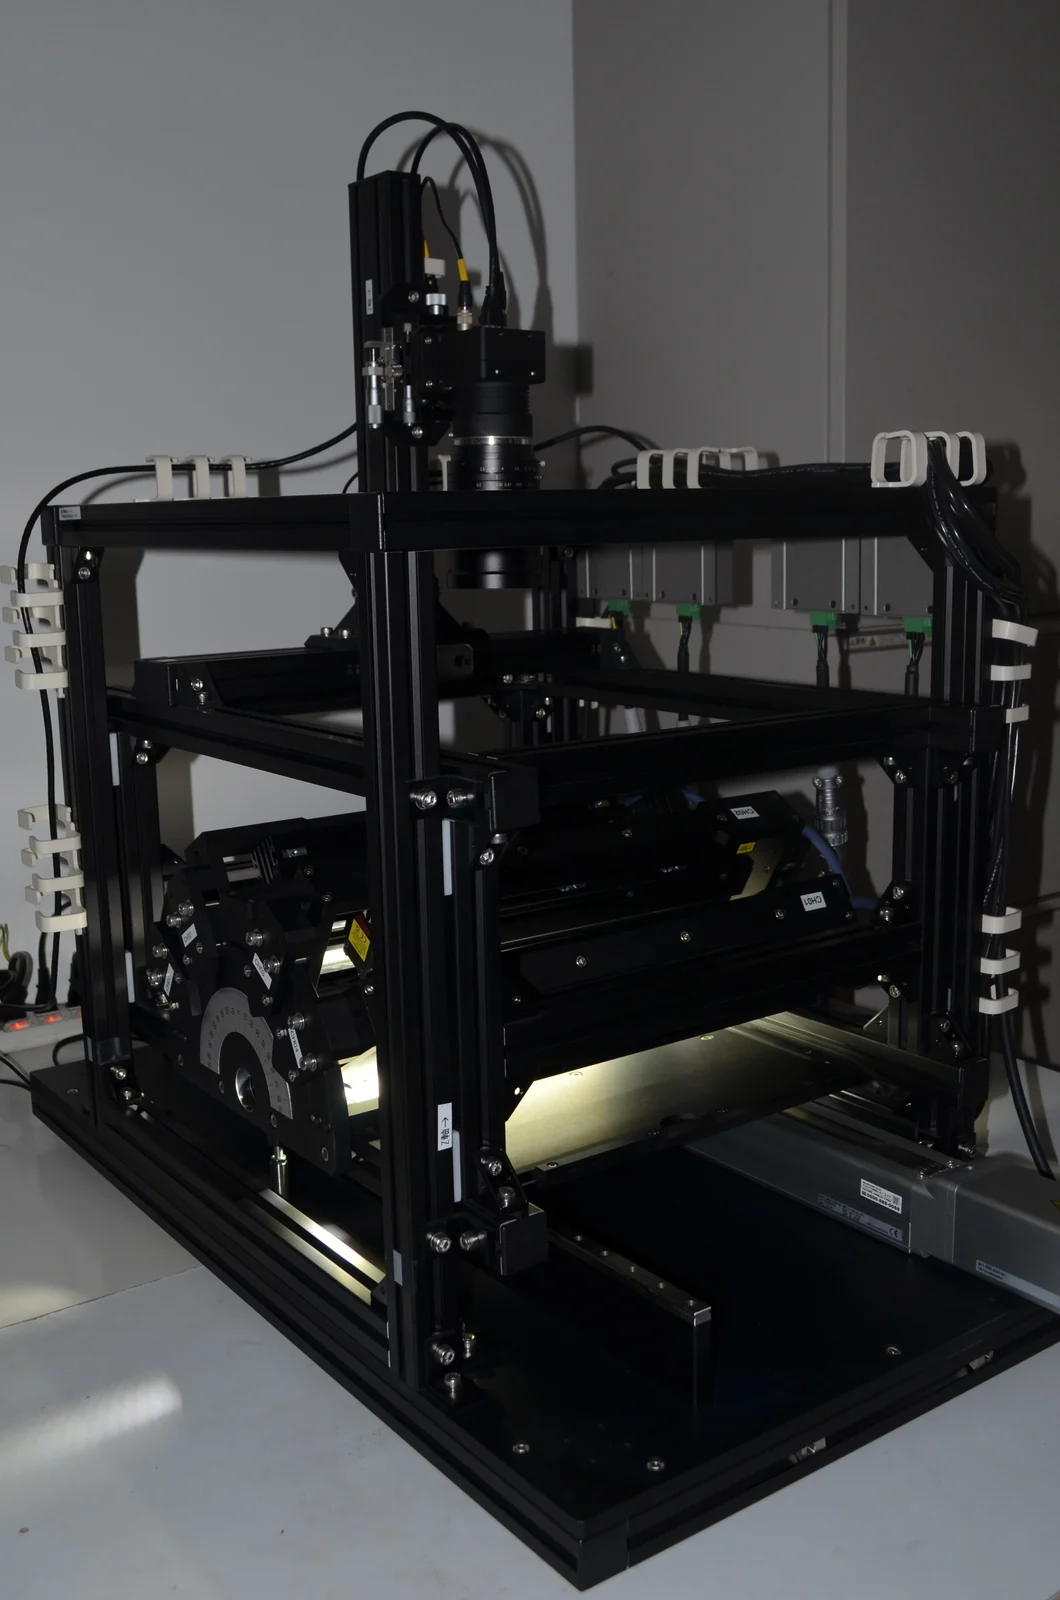
TR-100 Premier の外観。黒いフレーム構造の装置に HMI タッチパネルと非常停止ボタンが付き、内部の直動ステージ上をワークが通る。左手に部品供給機、右手に検査結果を映すノート PC が置かれている。

ラインを、自動で回すために。

工場の自動検査システムに対応したインライン型。PLC・インターフェース IO ボード・ロボット・ベルトコンベアを構成に含む。

〔要確認〕構成の呼称は現行の製品ページ(Desktop / Standard / Premier)に合わせています。 2022 年のカタログでは BASIC / STANDARD / PRIMERE と表記され、 構成ごとのカメラ画素数・搭載機能が記載されています。呼称と対応関係の確定が必要です。

What it has looked at

何を見てきたか。

いずれも、色や明るさの差では捉えにくく、形の違いとしてしか現れない対象です。 下記は、当社が公開しているカタログに掲載の適用例です。

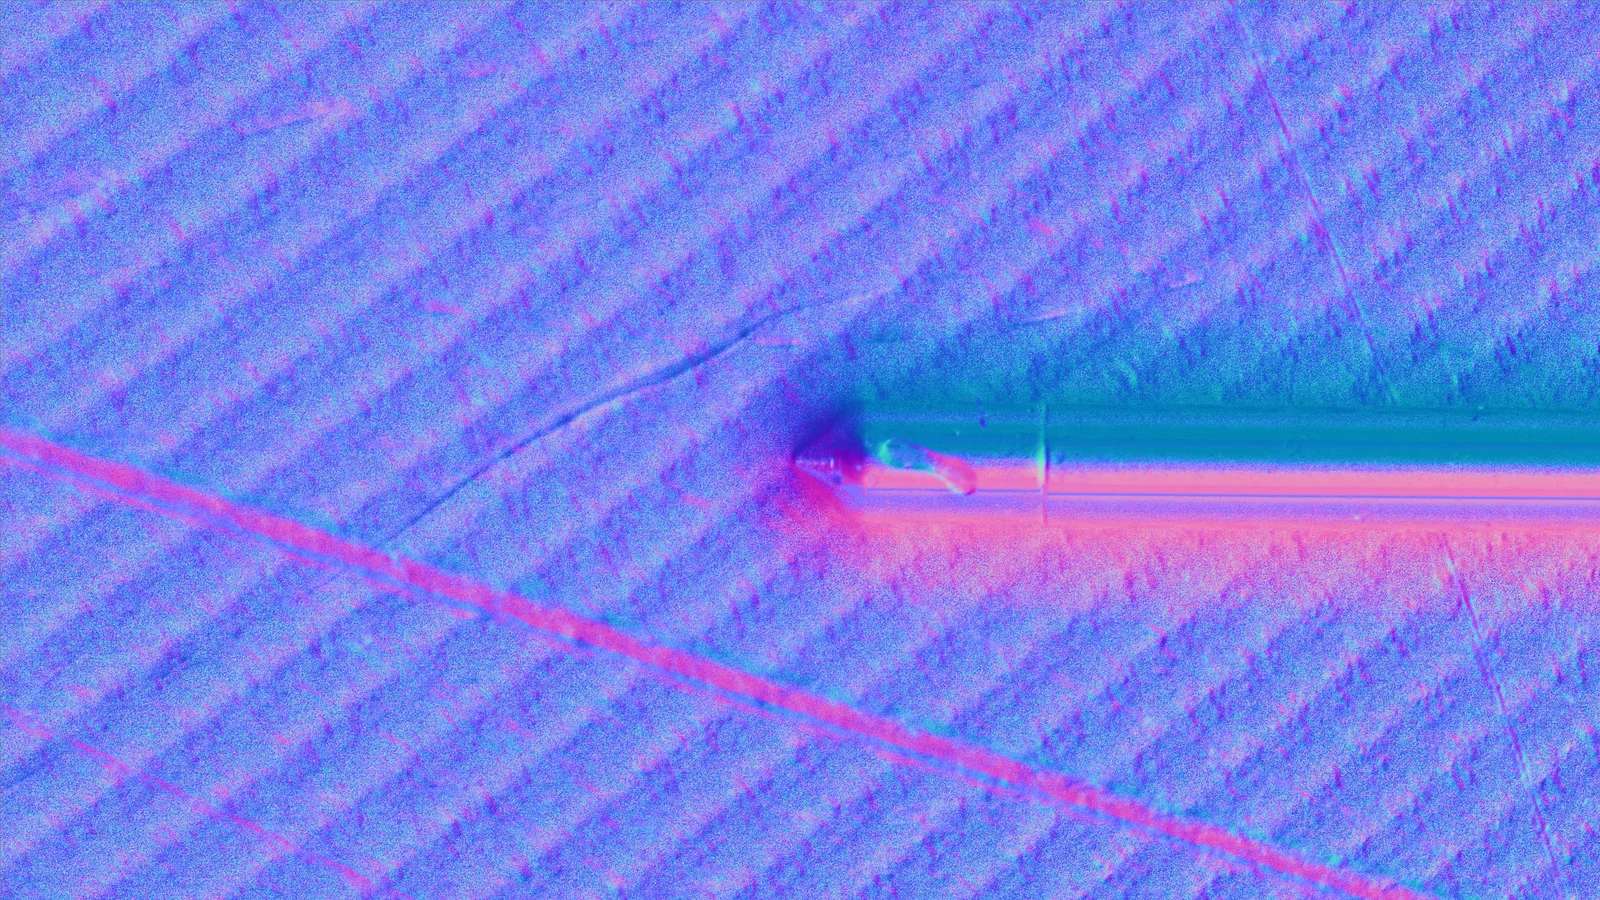
同じ金属面の Surface Normal 出力。斜めに走る機械加工の条痕が面いっぱいに現れ、それを横切る 1 本のキズと、針の先が指す短いキズが、周囲と違う面の向きとしてはっきり分かれて見える。
金属加工面を通常のカメラで撮影した画像。光がほとんど返らず全体が黒く沈み、加工目もキズも読み取れない。画面中央に、キズの位置を指す細い針の先だけが光っている。
Live Surface Normal

ドラッグして比べる

金属工具の加工面。通常の撮像ではほぼ真っ黒に沈み、針が指しているキズも読み取れない。 表面法線では、加工の条痕と、それを斜めに横切るキズが向きの違いとして分かれる。

01

ベアリング

シールドの高さ異常。表面の凹みは光沢による反射のため、既存の照明では確認が難しい。

02

電気モーターのワイヤ

透明な絶縁被膜のキズ。色の差としてはほとんど現れない。 上の判定例はこの対象

03

金属表面の変色

100 円硬貨の表面の異常。

04

金属工具

光沢表面のキズ、打痕。

〔要確認〕上記はカタログ記載の適用例です。導入先の社名・導入実績・削減効果などの数値は、掲載可否と正確性の確認が取れるまで載せていません。

Specifications

仕様

TR-100 は、対象物に合わせて光学系を設計する製品です。カメラ・レンズ・視野は、対象物と必要な検出サイズに応じて選定します。

製品区分AI 外観検査システム(AI visual inspection system)
構成TR-100 Desktop / TR-100 Standard / TR-100 Premier の 3 構成(違いは3 つの構成を参照)
撮像技術FORESIGHT STEREO®(フォトメトリックステレオを独自に発展させた 3D 画像化技術)
得られる出力Live / 2D Texture / 3D Surface / Surface Normal(1 回の撮像で 4 つを同時に取得)
判定E3 ENGINE®(良品のみを学習する AI 異常検知エンジン。OKHuman_CheckNG の 3 値で返す)
外部連携PLC と PC をつなぐインターフェース IO ボード / Modbus TCP による上位装置(PLC・ロボット)との接続 / ロボット・ベルトコンベアとの連携
画像保存画像保存用の NAS を標準装備
構成別の搭載機能撮像技術(FORESIGHT STEREO®)と AI 判定(E3 ENGINE®)は、3 構成とも共通です。
カメラ既定は 8.3 MP のエリアスキャンカメラ。最大 24.4 MP まで選定できます。
視野・分解能視野は、狭いもので直径 80 mm 程度、大きいもので 300 mm 角まで。対象物と必要な検出サイズに応じて、カメラ・レンズ・撮像距離を選定します。画素分解能は、視野幅をカメラの横画素数で割った値として決まります。必要な分解能は、対象サンプルでの事前評価により決定することを推奨します。
対応ワーク金属・樹脂・セラミックス・半導体/電子部品など。光沢面、コントラストの低い面、微細な凹凸といった、通常の撮像では捉えにくい表面を対象とします。ワークサイズは構成および光学系により異なります。
外形寸法W 700 × D 700 × H 1500 mm(TR-100 Standard)。ワークサイズ・搬送構成に応じて設計するため、構成により異なります。
電源・動作環境使用環境:屋内。電源:AC 100 V。PC / GPU は装置構成に応じて選定します。
オプションカメラ・レンズの変更、ロボット・搬送系との連携、OCR /寸法計測モジュール。ルールベースのカスタム画像処理にも対応します。

※ 検出できるかどうかは、対象物・欠陥の種類・撮像条件によって変わります。 このページに掲載している画像は特定のサンプルを観察・解析した結果であり、 あらゆる対象物・検査条件における性能を保証するものではありません。 ここでいう「見える」は、生成的な推定ではなく物理ベースの観察・可視化を指します。

How it fits together

TR-100 は、どこに位置するか。

当社の製品は 3 つの層で構成されています。TR-100 は「装置」の層にあり、 センサと判定の両方を 1 台に収めた構成です。

Layer 01 / センサ

FORESIGHT STEREO®

フォトメトリックステレオを独自に発展させた 3D 画像化技術。多方向照明から表面法線を照明不変に取得し、3D 形状を復元する。TR-100 の撮像側を担う。

Layer 02 / 判定

E3 ENGINE®

AI 異常検知エンジン。良品だけを学習し、検査員が目視で感じる「良品にはない違和感」を数値化して良否を判定する。TR-100 の判定側を担う

Layer 03 / 装置 ・ 本製品

TR シリーズ

センサを実装した装置群。現場の条件と目的に合わせて構成を選ぶ。TR-100 は撮像から判定までを 1 台で、TR-55 は観察に、TR-300 は移動ライン上での連続検査に向く。

Recognition

外部からの評価。

神奈川なでしこブランド 2024 認定

主催: 神奈川県。認定商品名は「AI 外観検査システム TR-100」。 優れた女性起業家、および女性が活躍する企業を支援し、その成果を広く紹介するために県が設けた制度です。 当社からの発表は 2024-02-06

日刊工業新聞に取材記事が掲載

TR-100 についての取材記事が掲載されました(2022-10-18)。

〔要確認〕記事 URL・認定ロゴの掲載可否・掲載紙面の再掲可否は別途確認が必要です。 TR-300 の受賞歴は TR-300 のページ に記載しています。

Contact

見たいものが、
まだ見えていないなら。

対象物の素材、見たい欠陥の大きさ、いまの検査工程をうかがったうえで、 TR-100 で見えるかどうか、どの構成が合うかを一緒に確かめます。サンプルでの試写もご相談ください。